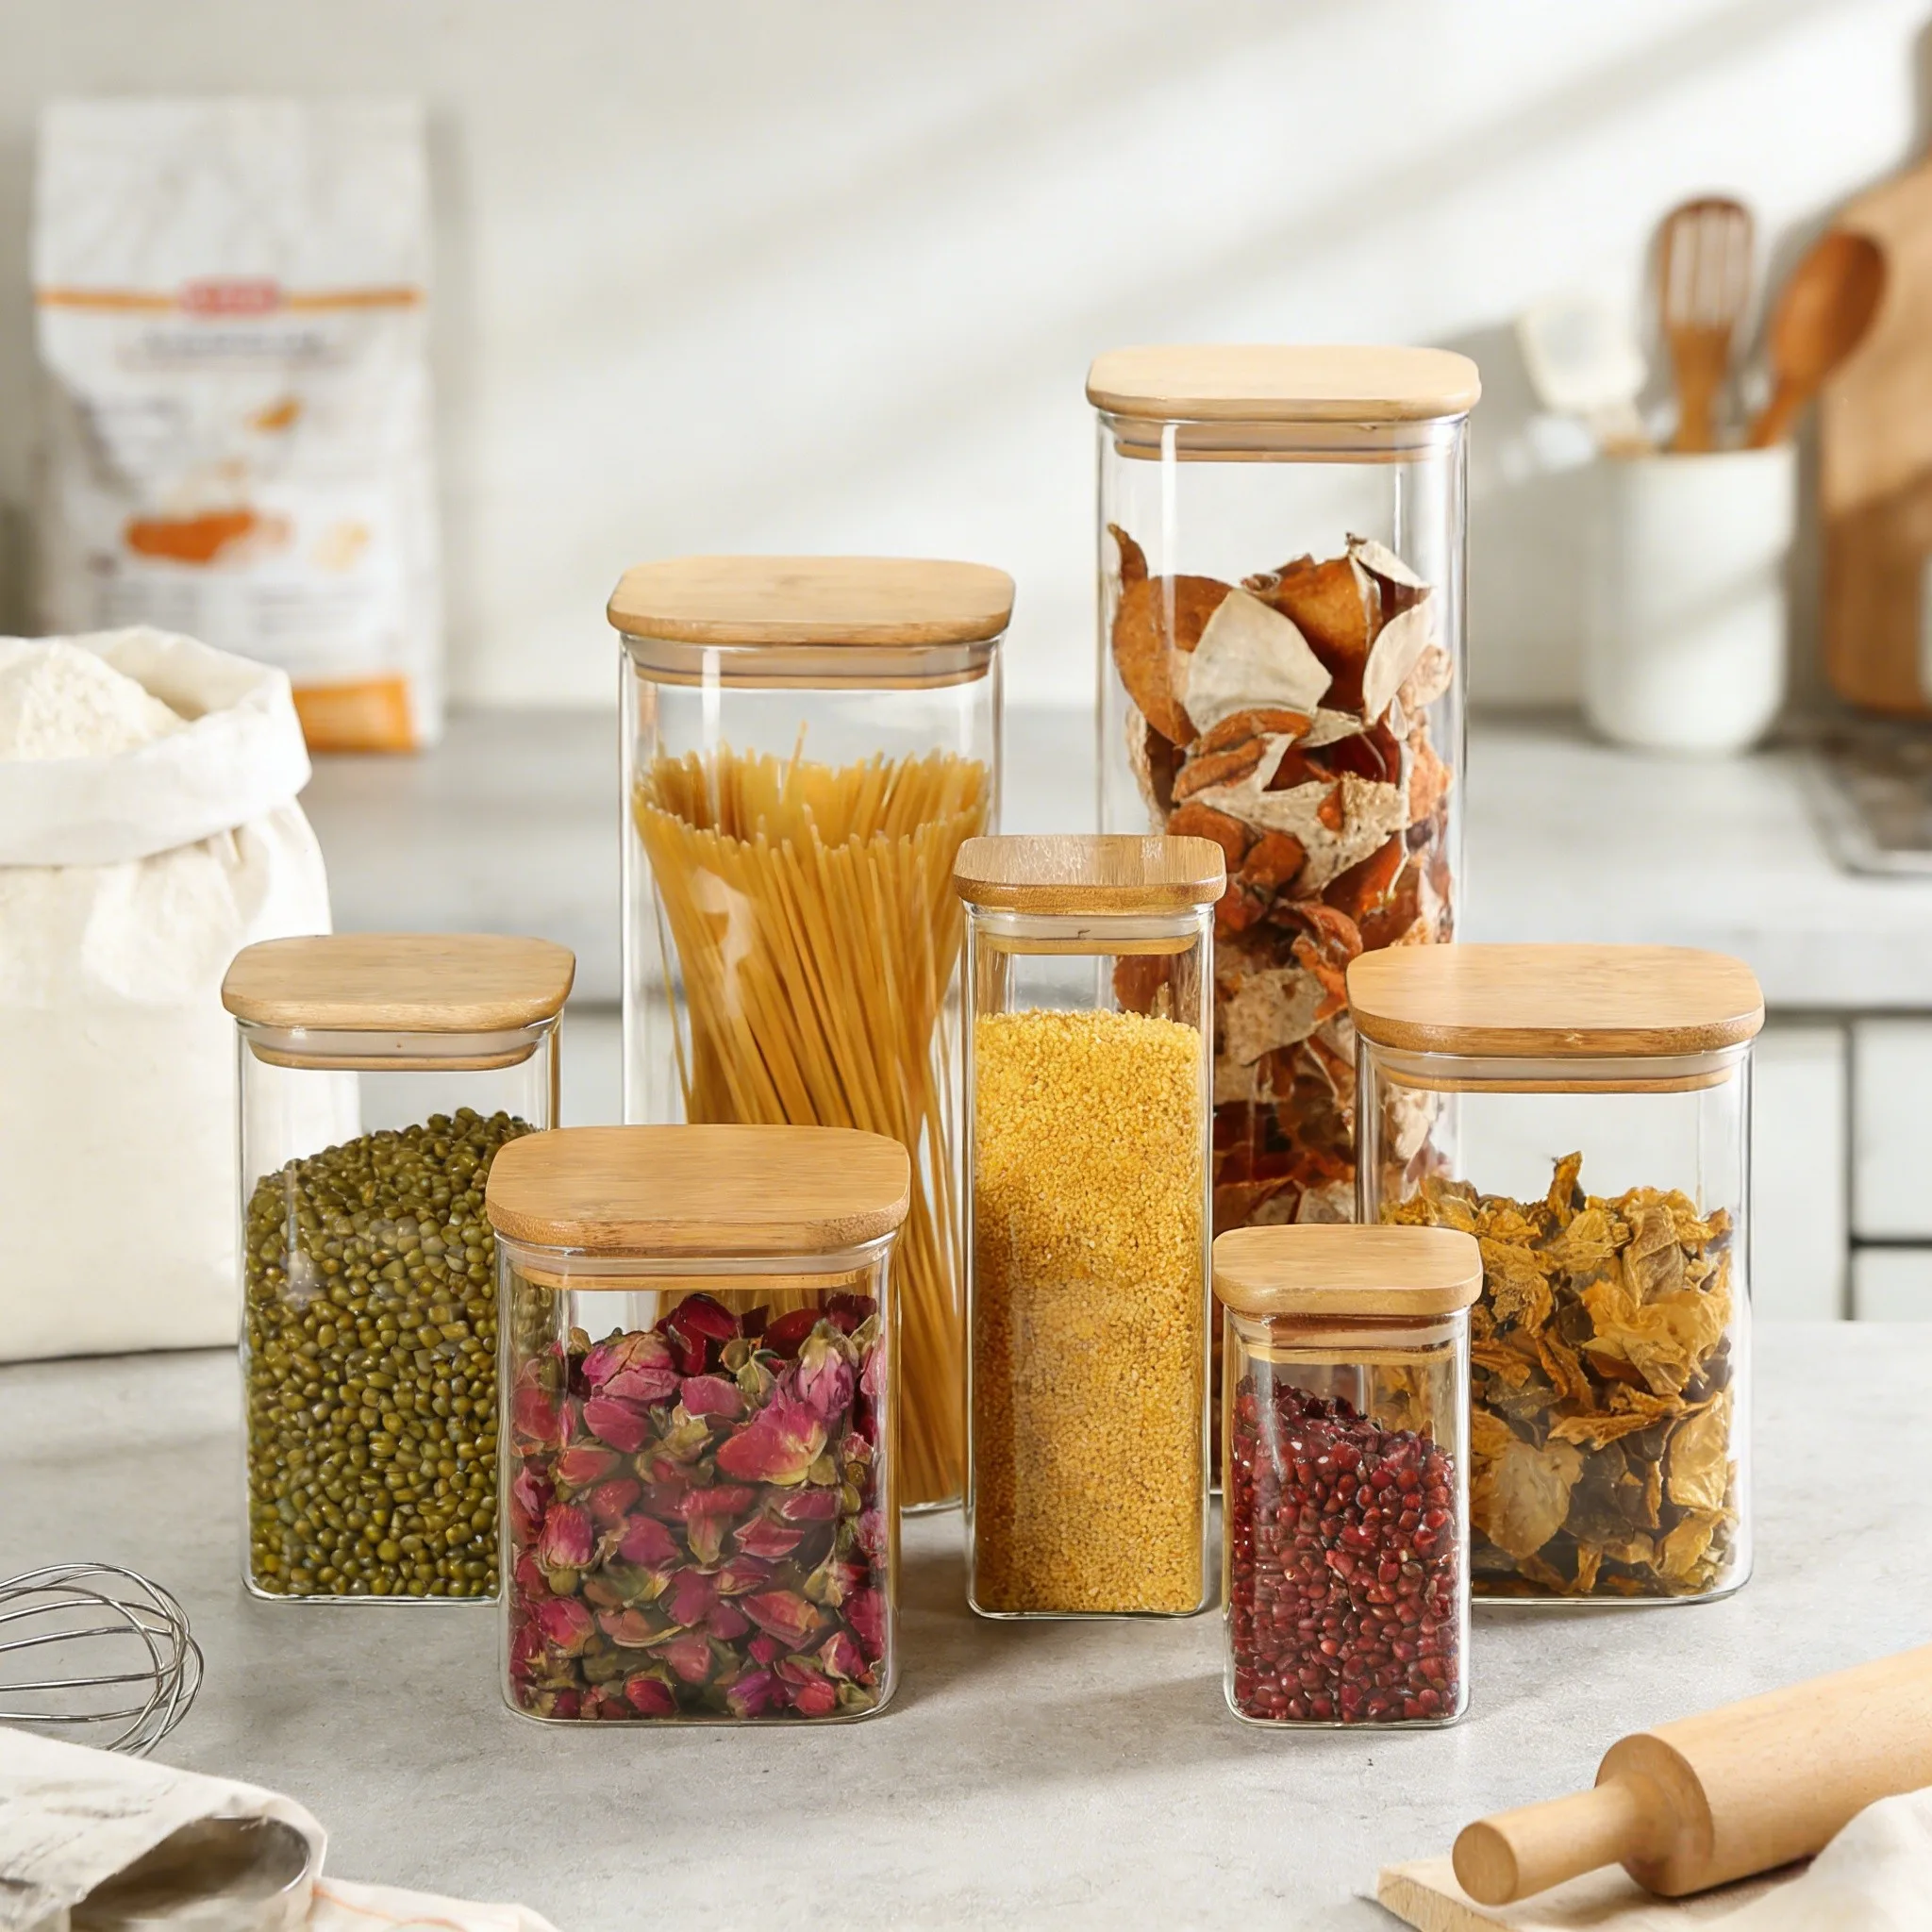




MOQ por categoria de produto: o que muda entre os tipos de vidro
Um comprador pergunta se cada categoria compartilha um mínimo, e a resposta honesta é que o mínimo publicado é o mesmo número para todos, enquanto a quantidade que realmente movimenta não é. O que difere é o risco que uma forma acarreta antes de poder ser produzida, e esse risco é o valor mínimo que realmente é precificado. Uma jarra reta e uma garrafa esculpida podem estar na mesma cotação com o mesmo título, e não custam o mesmo para serem bem feitas.
Atualizado em 22 de outubro de 2026 · MOQ 1000 unidades · 48 horas para uma amostra 3D · 7 a 10 dias úteis para uma amostra física
Um número, significados diferentes
Antes de mais nada, separe as duas coisas que são chamadas de mínimo. Um deles é o piso comercial abaixo do qual a fábrica não irá. A outra é a quantidade que torna uma forma específica produzível a um custo aceitável. O primeiro é publicado. A segunda é o que realmente varia por categoria.
Esta distinção é importante porque uma citação geralmente mostra o primeiro e silenciosamente assume o segundo. Quando um comprador compara dois fornecedores com o mesmo valor principal, ele está comparando um piso declarado em vez de uma quantidade produzível, e grande parte da confusão na primeira rodada de fornecimento vem dessa lacuna.
Um mínimo não é uma promessa de que uma forma custa o mesmo que outra. É uma promessa que abaixo de uma certa contagem a fábrica não poderá distribuir a configuração, o teste e o custo de inspeção por unidades suficientes.
De onde realmente vem a complexidade da forma
A complexidade não é uma questão de gosto ou de posição de preço. Ela vem de um pequeno número de características físicas, e cada uma cria um tipo específico de dificuldade de produção. Aprender a nomeá-los é o que permite ao comprador prever o limite antes que a cotação chegue.
Leia essa tabela como um conjunto de perguntas e não como uma lista de penalidades. Uma jarra com parede reta e ombro simples é fácil. Um decantador com corpo curvo e gargalo estreito é difícil, e é difícil por um motivo que não tem nada a ver com o quão sofisticado o comprador deseja que ele pareça.
Como a geometria se transforma em risco de produção
Uma forma complexa custa mais para ser feita, mas o custo extra não chega como uma taxa unitária mais alta. Chega como risco, e o risco é precificado como uma quantidade. A compreensão das três fontes desse risco explica por que o limiar se altera.
Um perfil simples atinge um ritmo estável em um curto prazo. Um corpo esculpido ou assimétrico precisa da linha para encontrar primeiro o seu ritmo, e as unidades produzidas durante esse assentamento são as que têm maior probabilidade de serem rejeitadas. Uma fábrica não pode absorver uma alta taxa de rejeição em uma tiragem pequena e ainda assim fazer com que os números funcionem, então a tiragem tem que ser grande o suficiente para calcular a média do assentamento.
As ferramentas para uma forma simples e reta são robustas. Ferramentas para um corte inferior, uma curva profunda ou uma transição fina apresentam maior risco de danos durante a limpeza e o manuseio. A fábrica protege esse risco trabalhando com prazos mais longos e mantendo mais do mesmo ferramental em um estado estável, em vez de alterá-lo entre pequenos lotes.
Cada característica que varia ao longo do corpo, do pescoço ou da junta é um ponto onde uma peça pode ser julgada fora da tolerância. Uma forma simples possui uma faixa de medição. Uma forma complexa tem várias, e uma corrida que deve passar por todas elas é uma corrida que deve ser longa o suficiente para que o julgamento seja confiável e não apressado.
O mecanismo é simples: a complexidade cria uma taxa de rejeição, uma taxa de rejeição precisa de volume para atingir a média e o volume é o que o mínimo protege. O mínimo em uma forma complexa é a aritmética de uma execução longa o suficiente para ser previsível, e nenhuma negociação altera essa aritmética.
Como o risco se torna um limite mais alto
Quando uma fábrica cota um mínimo mais alto para um formato complexo, o motivo é um de três motivos, e vale a pena separá-los porque cada um responde a uma ação diferente do comprador.
Nenhuma dessas três razões é resolvida pela negociação. Todos os três são corrigidos reduzindo a incerteza antes do início da execução, e esse trabalho acontece na fase da amostra, não na fase do pedido de compra.
Como estruturar um primeiro pedido
Quando uma categoria tem um limite mais alto, tentar ultrapassar esse limite é uma atitude errada. A questão útil é como tornar o primeiro pedido pequeno o suficiente para ser aprendido e grande o suficiente para ser produzido. Quatro etapas fazem isso.
Corrija a forma antes da quantidade
Uma forma complexa é a única coisa que você não pode alterar de forma barata mais tarde. Combine primeiro o perfil, a parede, o pescoço e a junta com uma amostra física e só depois comprometa-se com uma quantidade. Uma amostra 3D em 48 horas resolve a questão visual. Uma amostra física em 7 a 10 dias úteis resolve a questão que importa, que é se o formato se comporta conforme pretendido sob o ferramental.
Trate a primeira execução como uma execução de especificação
O objetivo de um primeiro pedido para uma forma complexa é confirmar se a linha pode produzi-la repetidamente. Vale a pena pagar por isso com uma taxa unitária mais alta se isso evitar uma produção com falha posteriormente. Isso também significa que o primeiro pedido deve conter uma especificação que você possa manter na fábrica, e não uma especificação que você pretende refinar depois que a mercadoria chegar.
Mantenha o programa em uma execução
Cada liberação adicional acrescenta uma mudança, e uma mudança é exatamente o evento que danifica uma cavidade agressiva e reinicia a sedimentação. Consolidar um programa planeado numa execução maior normalmente custa menos do que a quantidade equivalente dividida em três pequenas, porque o risco é pago uma vez em vez de três vezes.
Planeje o tempo da execução, não da amostra
Um programa complexo não se move na velocidade de um programa simples. A produção dura de 30 a 60 dias para um pedido padrão, e um formato complexo com recozimento mais longo e inspeção mais ampla é melhor planejado na extremidade superior dessa janela. Construir o cronograma a partir da data da amostra, e não da data do pedido, é o que impede que um lançamento chegue antes da mercadoria.
Três suposições que custam dinheiro
A maioria das disputas mínimas nesta categoria não é sobre número. São cerca de três crenças que nunca foram testadas, geralmente porque pareciam óbvias o suficiente para serem ignoradas.
Isso não acontece. Um mínimo elevado pode ser um sinal de um programa complexo que realmente precisa de volume, ou um sinal de que a fábrica não quer encomendas pequenas. A maneira de diferenciá-los é perguntar qual é o mínimo que protege. Se a resposta nomear um risco de produção específico, é aritmética. Se a resposta for política, é negociável.
Um intervalo citado como uma linha esconde o fato de que suas formas não são igualmente produzíveis. Uma categoria que mistura formato de armazenamento reto com formato de vazamento esculpido tem duas soleiras dentro de uma linha, e o comprador que a trata como uma só descobrirá a diferença no ponto em que um formato é programado, o que é tarde demais.
Para um formato complexo é frequentemente a alavanca errada, porque uma tiragem menor aumenta a taxa de rejeição por unidade e, portanto, o custo unitário. Às vezes, o caminho mais barato para um compromisso menor é uma forma mais simples da mesma categoria, em vez de uma quantidade menor da forma complicada.
Escolhendo o perfil que você pode produzir
A tabela abaixo é a decisão de trabalho: ela mapeia uma característica de forma para a consequência prática e para o movimento que mantém o programa dentro de um compromisso confortável. É um ponto de partida para uma conversa, não uma regra.
Uma nota sobre recursos de produção. Nossa fábrica opera 16 linhas, 12 automatizadas e 4 sopradas manualmente, e a divisão é importante para esta decisão. As linhas automatizadas possuem perfis padrão e execuções previsíveis. As linhas sopradas à mão carregam o irregular e o escultural, e sua produção depende do tempo do forno e não do ciclo da máquina, e é por isso que uma forma soprada à mão carrega um limite e um prazo de entrega diferentes de uma máquina feita de volume semelhante.
Cinco perguntas a serem feitas antes de se comprometer
Essas cinco perguntas transformam uma categoria mínima em algo que você pode agendar. Pergunte na fase de especificação, antes de fazer o pedido, porque cada um deles é barato para responder com antecedência e caro para responder com atraso.
Peça o mínimo em relação ao formato, não em relação à categoria. Um intervalo citado como uma linha pode conter dois limites diferentes.
Uma linha automatizada e uma linha soprada manualmente produzem o mesmo volume com prazos de entrega e limites diferentes. Conhecer a rota fixa o cronograma.
Uma fábrica que responde a isso claramente está lhe dizendo que a forma é compreendida. Uma fábrica que responde vagamente está dizendo que a forma não é.
Faixas escritas combinadas com a amostra física transformam a inspeção em uma medição. Acordados mais tarde, eles se transformam em uma discussão.
Esta é a pergunta que evita uma surpresa cara. Uma corrida dividida significa duas trocas, e em uma cavidade agressiva esse é o risco de ser pago duas vezes.
Perguntas frequentes
Como os mínimos diferem entre as categorias de artigos de vidro, por que os formatos complexos têm um limite mais alto e o que confirmar antes de fazer um pedido.
P: O MOQ é o mesmo para todas as categorias de produtos de vidro?
R: O mínimo publicado é o mesmo valor, mas a quantidade que um determinado formato pode ser produzido economicamente não é. As categorias diferem na quantidade de risco que uma forma acarreta antes de poder ser produzida de forma confiável, e esse risco é o que um limite mais alto está precificando. Peça o mínimo em relação ao seu formato específico, e não à categoria.
P: Por que as formas complexas têm um mínimo mais alto?
R: Porque a complexidade cria uma taxa de rejeição. Um corpo esculpido ou assimétrico tem que se estabilizar antes que a linha atinja um ritmo estável, e as peças produzidas durante esse assentamento são as que têm maior probabilidade de serem julgadas fora da tolerância. Uma corrida longa o suficiente para calcular a média do assentamento é o que o mínimo protege.
P: Um mínimo mais alto significa que a fábrica é melhor?
R: Não. Um mínimo mais elevado pode ser a aritmética de um programa genuinamente complexo ou pode ser uma decisão política de não aceitar encomendas de pequena dimensão. A maneira de saber é perguntar o que o mínimo protege. Um risco de produção específico significa aritmética. Uma declaração de política geral significa negociável.
P: É melhor pedir uma quantidade menor de formato complexo ou de formato mais simples?
R: Para um formato complexo, uma tiragem menor geralmente piora o custo unitário em vez de melhorá-lo, porque a taxa de rejeição é distribuída por menos unidades. Escolher um formato mais simples dentro da mesma categoria é frequentemente a forma mais barata de reduzir o comprometimento.
P: Qual é a maneira mais rápida de reduzir o mínimo em um projeto complexo?
R: Reduza a incerteza antes da corrida. Concorde o perfil com uma amostra física, confirme as faixas de tolerância por escrito, mantenha o programa em uma linha e em uma execução consolidada e, em seguida, peça à fábrica para cotar o mínimo em relação a essa especificação estabelecida. Essa é uma questão diferente de pedir um número menor em relação a um esboço.
P: Como a produção manual afeta o mínimo e o prazo de entrega?
R: A produção do sopro manual depende do tempo do forno e não do ciclo da máquina, portanto, carrega um limite e um prazo de entrega diferentes de uma máquina feita com formato de volume semelhante. Nossa fábrica opera 16 linhas, sendo 12 automatizadas e 4 sopradas manualmente, e a rota escolhida para um projeto determina o cronograma. Pergunte qual rota executará seu pedido.
Envie a forma, não o número
A maneira mais rápida de obter um mínimo preciso é descrever o produto em si, porque o mínimo segue a forma. Envie um perfil, uma capacidade e um requisito de gargalo ou fechamento, e lhe diremos qual rota irá percorrê-lo e qual será o mínimo para essa rota.